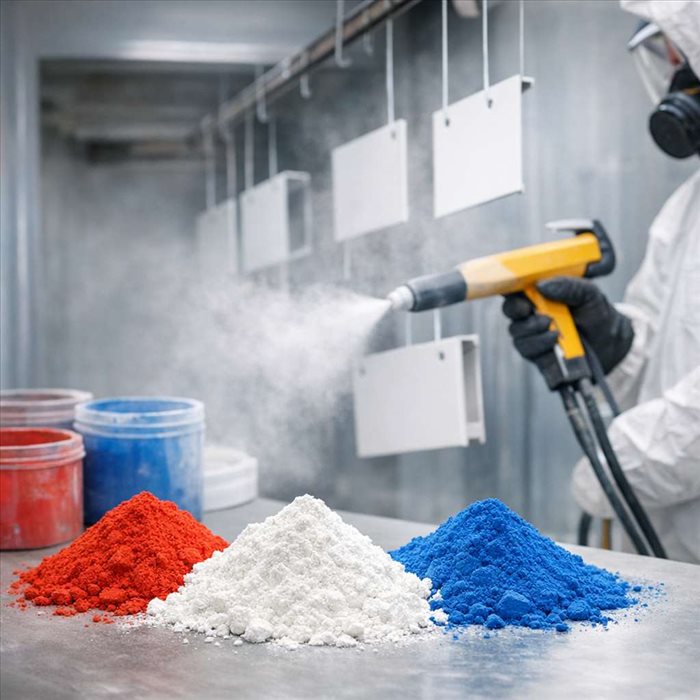
La peinture en poudre thermodurcissable, souvent associée au thermolaquage, protège et décore principalement des pièces métalliques. Elle se distingue d’une peinture liquide par son application sans solvant et par sa transformation irréversible à la chaleur. La poudre est projetée sur le support, puis cuite au four pour former un film continu, dur et adhérent. La qualité finale dépend autant de la formulation choisie que de la préparation de surface et du respect du cycle de cuisson.
Définition et rôle d’une peinture en poudre thermodurcissable
Une peinture thermodurcissable est un mélange solide, livré sous forme de poudre fine. Sous l’effet de la chaleur, ses particules fondent, s’étalent, puis réagissent chimiquement entre elles. Cette réaction, appelée
réticulation, crée un réseau polymère stable qui ne peut plus être refondu comme un plastique classique.
Le procédé sert à recouvrir des garde-corps, châssis, meubles métalliques, jantes, armoires électriques ou pièces industrielles. Il apporte une finition régulière tout en constituant une barrière contre l’humidité, l’abrasion et certains agents chimiques.
Composition de la poudre : résines, pigments et additifs
La résine est le constituant principal : elle détermine la résistance chimique, mécanique et climatique du film. Les pigments donnent la couleur et l’opacité. Des charges, agents de fluidité, dégazeurs et additifs de texture complètent la formule pour faciliter l’application et maîtriser l’aspect final : brillant, satiné, mat, grainé ou structuré.
Contrairement à une peinture liquide, la poudre ne contient généralement pas de solvant à évaporer. Elle doit toutefois être stockée à l’abri de la chaleur et de l’humidité afin d’éviter les agglomérats et les défauts d’application.
Différence entre revêtement thermodurcissable et peinture liquide
Une peinture liquide sèche par évaporation de l’eau ou des solvants, parfois complétée par une réaction chimique. La poudre, elle, doit passer au four pour obtenir ses propriétés définitives. Elle permet souvent de récupérer une partie de la poudre non déposée dans une installation adaptée, ce qui limite les pertes.
Le choix reste lié au support et aux contraintes de chantier. Les peintures liquides restent plus adaptées aux grandes surfaces déjà en place, aux retouches ou aux matériaux ne supportant pas la cuisson. Une
peinture acrylique en phase aqueuse, par exemple, répond à une logique d’application très différente.
Les étapes de fonctionnement du thermolaquage
Le revêtement n’atteint ses performances que si chaque phase est maîtrisée. Un défaut initial, notamment sur le métal, reste souvent visible ou provoque une défaillance prématurée après cuisson.
Préparation de la surface métallique
La pièce doit être propre, sèche et débarrassée des huiles, oxydes, calamine, poussières et anciennes couches mal adhérentes. Le traitement associe selon les cas dégraissage, rinçage, décapage, grenaillage ou sablage, puis conversion chimique. Pour l’acier, une phosphatation peut améliorer l’accrochage ; l’aluminium reçoit fréquemment un traitement de conversion spécifique.
Les points de contrôle essentiels sont les suivants :
- absence de graisse et de silicone, sources fréquentes de cratères ;
- rugosité adaptée, suffisante pour l’ancrage sans marquer inutilement la finition ;
- surface parfaitement sèche avant poudrage ;
- protection renforcée des zones exposées à la corrosion, notamment en extérieur.
Application électrostatique de la poudre
La poudre est transportée par air jusqu’au pistolet, où elle reçoit une charge électrostatique. La pièce reliée à la terre attire les particules, ce qui permet leur maintien provisoire avant cuisson. L’opérateur ou l’installation automatique règle la tension, le débit de poudre, la distance et le temps de projection pour obtenir une couche homogène.
Les zones creuses, angles rentrants et cavités peuvent être plus difficiles à couvrir en raison de l’effet de cage de Faraday : le champ électrostatique y pénètre moins bien. Une géométrie adaptée, un réglage plus fin ou une application complémentaire sont alors nécessaires.
Cuisson, fusion et réticulation du revêtement
Au four, la poudre commence par fondre et se niveler. Elle réagit ensuite avec son durcisseur : c’est la réticulation. Le cycle dépend de la formulation, souvent défini par une température de métal et une durée de maintien précises.
La température de l’air du four ne suffit pas à garantir la cuisson : une pièce épaisse met plus longtemps à atteindre la température requise.
Une cuisson insuffisante peut laisser un film fragile ou peu résistant aux produits chimiques. À l’inverse, une surcuisson peut modifier la teinte, réduire la brillance ou dégrader certaines propriétés.
Les résines thermodurcissables et leurs usages
Le type de résine se choisit selon l’exposition, le support et les agressions attendues. Il n’existe pas de poudre universellement supérieure : chaque famille privilégie certaines performances.
Époxy, polyester et époxy-polyester : propriétés et applications
| Résine | Atouts principaux | Usages adaptés |
| Époxy | Très bonne adhérence et résistance chimique | Intérieurs, équipements industriels, protection anticorrosion |
| Polyester | Bonne tenue aux UV et aux intempéries | Mobilier extérieur, menuiseries, clôtures |
| Époxy-polyester | Compromis entre aspect, adhérence et coût | Mobilier et équipements en intérieur |
L’époxy est performant face à de nombreux produits chimiques, mais il peut jaunir ou fariner sous une exposition solaire prolongée. Son comportement diffère d’une
peinture époxy appliquée sur béton, notamment parce que le support métallique est cuit et que la poudre forme son film par fusion.
Polyuréthane et autres formulations pour contraintes spécifiques
Les poudres polyuréthanes offrent généralement un très bon aspect de surface, une bonne résistance aux UV et aux agents atmosphériques. Elles conviennent à des finitions décoratives exigeantes, sous réserve d’un cycle de cuisson compatible. Les systèmes liquides à deux composants reposent sur une chimie voisine dans leur principe de durcissement, comme l’explique cette présentation de la
peinture polyuréthane bi-composant.
D’autres formulations répondent à des besoins ciblés : poudres basse température pour supports sensibles, poudres antimicrobiennes, isolantes ou à très forte résistance chimique. Les termes « organique » et « minéral » ne décrivent toutefois pas à eux seuls les performances ; cette
distinction entre peinture minérale et organique aide à situer le rôle du liant.
Les performances obtenues après polymérisation
Résistance à la corrosion, aux chocs et aux produits chimiques
Une fois correctement polymérisé, le film constitue une protection dense et continue. Sa résistance dépend de son épaisseur, de son adhérence et de l’absence de porosité.
La peinture ne compense jamais une préparation de surface défaillante : la corrosion peut progresser sous le revêtement si le métal était contaminé ou insuffisamment traité.
Les poudres époxy résistent bien à de nombreux produits industriels, tandis que les polyesters sont souvent privilégiés pour les agressions climatiques. Les exigences élevées nécessitent des essais adaptés au projet, notamment en atmosphère humide, saline ou chimique.
Aspect final, épaisseur du film et durabilité en extérieur
L’épaisseur est habituellement contrôlée après cuisson. Une couche trop mince protège mal ; trop épaisse, elle peut créer des coulures apparentes, des défauts de texture ou un mauvais recouvrement des arêtes. L’aspect dépend aussi de la granulométrie de la poudre, du réglage électrostatique et de la propreté du four.
En extérieur, il faut privilégier une formulation conçue pour les UV et prévoir une teinte compatible avec l’usage. Les couleurs foncées absorbent davantage la chaleur, ce qui peut accentuer les contraintes sur certaines pièces.
Limites du procédé et erreurs à éviter
Supports, géométries et défauts de préparation incompatibles
Le procédé exige une pièce supportant la température de cuisson. Certains plastiques, assemblages collés, mastics, joints ou composants électroniques sont incompatibles. Les matériaux poreux ou dégazants, comme certains alliages moulés, peuvent libérer de l’air pendant la cuisson et créer des bulles.
Les pièces très complexes demandent une attention particulière aux cavités, aux bords vifs et aux zones de rétention.
Un design pensé pour le thermolaquage facilite l’accès du pistolet, l’écoulement de la poudre et le drainage des traitements de surface.
Température de cuisson, contamination et défauts de revêtement
Les défauts les plus fréquents sont les cratères, inclusions, manques de couverture, peau d’orange excessive, cloques et variations de teinte. Ils proviennent souvent d’une contamination par huile ou silicone, d’une poudre mal stockée, d’un mauvais réglage du pistolet ou d’un cycle thermique imprécis.
Un contrôle des pièces avant poudrage, de la mise à la terre, de l’épaisseur déposée et de la température réelle du métal réduit fortement les reprises. Lorsque des retouches sont nécessaires, leur teinte et leur brillant peuvent différer : mieux vaut donc prévenir le défaut avant la cuisson.
Retenir l’essentiel du thermolaquage
La peinture en poudre thermodurcissable forme un revêtement durable grâce à une succession indissociable : préparation du support, dépôt électrostatique et cuisson contrôlée. La chaleur transforme la poudre en un film continu par fusion et
réticulation, ce qui explique sa résistance mécanique et chimique. Toutefois, les performances ne reposent pas uniquement sur la résine choisie : une surface mal dégraissée, une mise à la terre insuffisante ou un cycle de cuisson inadapté peuvent compromettre le résultat. Le choix entre époxy, polyester ou polyuréthane doit donc répondre aux conditions réelles d’usage, notamment l’exposition aux UV, à l’humidité ou aux produits chimiques. Pour obtenir une finition fiable, il faut avant tout
adapter la poudre, le prétraitement et la cuisson à la pièce à protéger.